






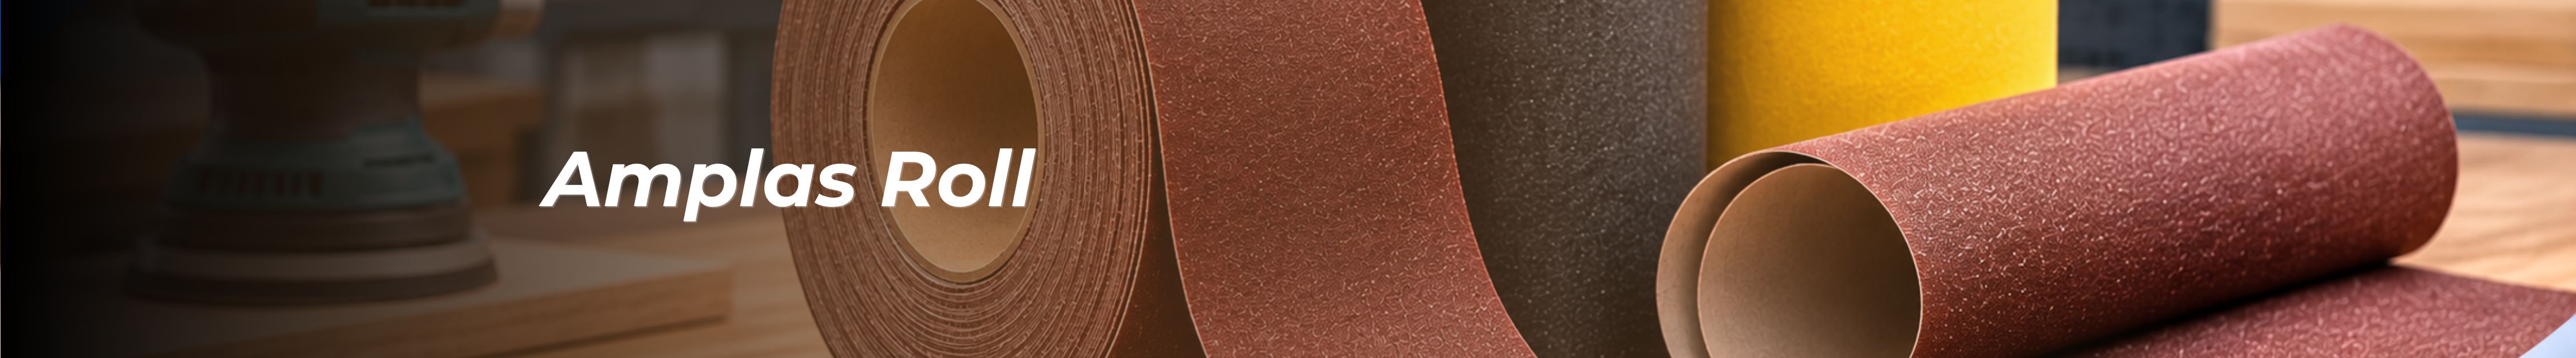
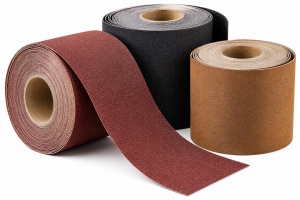
Amplas roll merupakan alat abrasif yang digunakan dalam industri untuk menghaluskan permukaan, menghilangkan karat, serta mempersiapkan material sebelum proses finishing. Amplas roll memiliki berbagai tingkat kekasaran (grit) yang penggunaannya disesuaikan dengan jenis material dan kebutuhan pengerjaan.
Pemilihan grit yang tepat sangat penting untuk menghasilkan kualitas permukaan yang baik, meningkatkan efisiensi kerja, serta memenuhi standar penggunaan di industri. Oleh karena itu, memahami tingkatan kekasaran amplas roll dan standar penggunaannya menjadi hal penting bagi pekerja maupun pelaku industri.
Pengertian Tingkat Kekasaran Amplas Roll
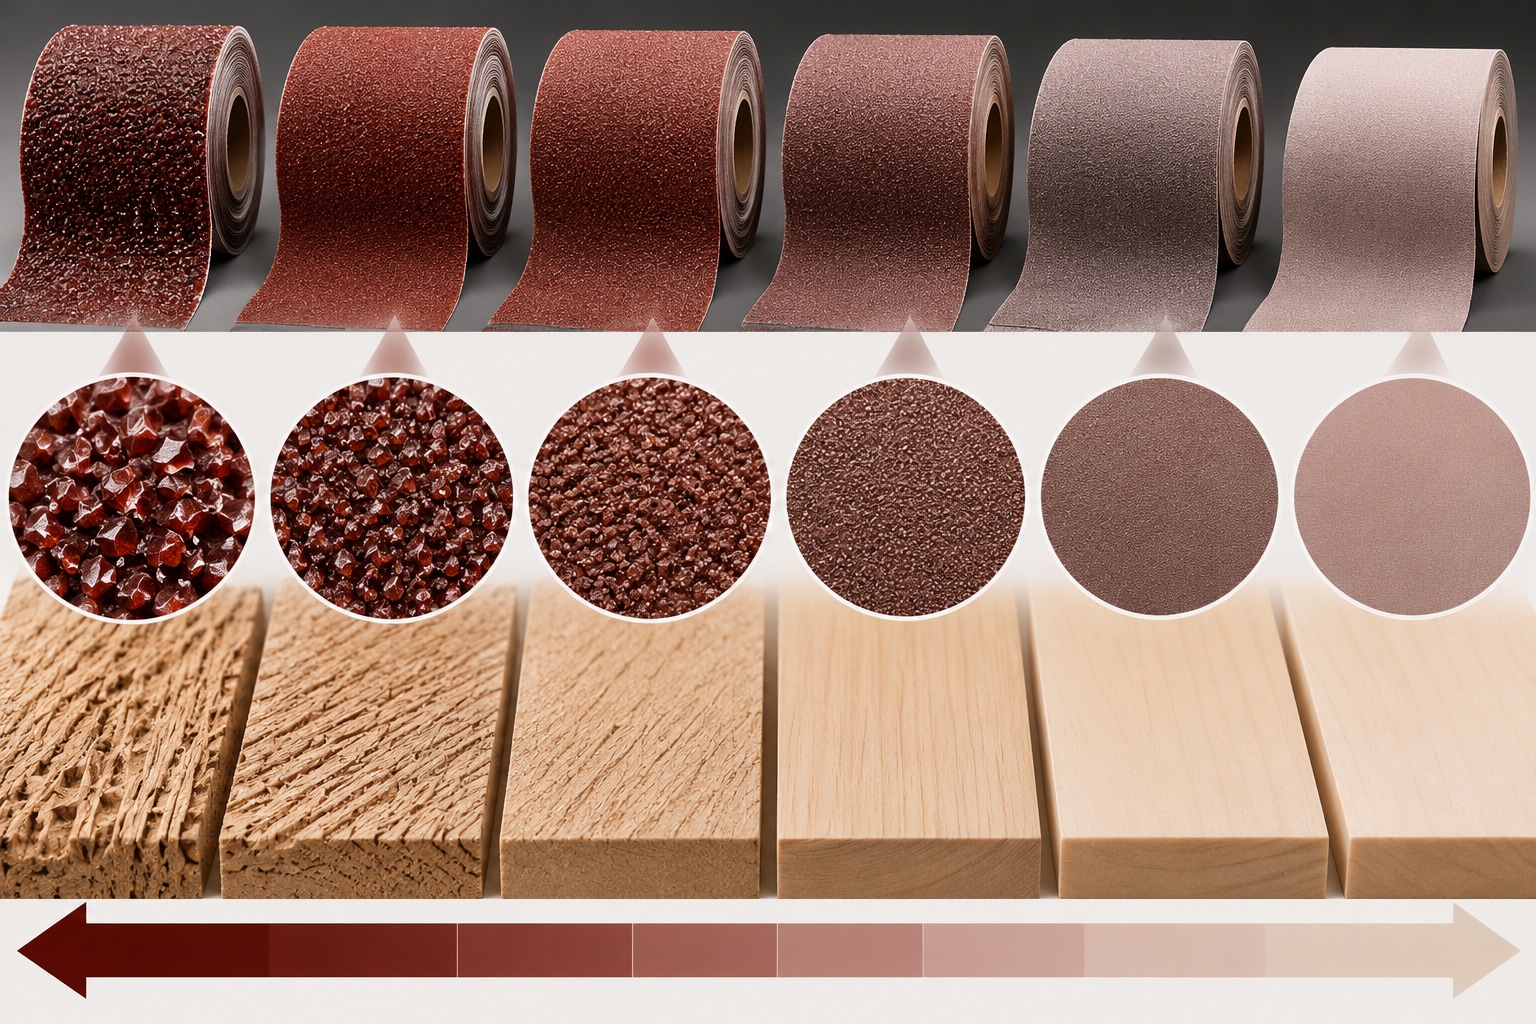
Tingkat kekasaran amplas roll adalah ukuran yang menunjukkan ukuran relatif butiran abrasif yang terdapat pada permukaan amplas. Ukuran ini umumnya dinyatakan dengan angka grit, seperti P40, P60, P80, P120, P180, P240, hingga P400 dan seterusnya.
Secara umum, prinsip penomoran grit adalah :
- Grit rendah: memiliki butiran abrasif lebih kasar dan mampu mengikis material lebih cepat.
- Grit menengah: digunakan untuk meratakan permukaan dan menghilangkan bekas pengamplasan kasar.
- Grit tinggi: memiliki butiran lebih halus untuk menghasilkan permukaan yang lebih rata dan siap menerima proses finishing.
Sebagai contoh, amplas grit 40 cocok untuk pengikisan material yang relatif agresif, sedangkan grit 240 lebih sesuai untuk tahap penghalusan permukaan sebelum pelapisan atau pengecatan tertentu.
Perlu diperhatikan bahwa angka grit tidak selalu dapat dibandingkan secara langsung antara semua produk. Standar pengukuran, seperti FEPA, CAMI, dan JIS, dapat menggunakan sistem klasifikasi yang berbeda. Karena itu, spesifikasi produsen perlu diperiksa ketika memilih amplas untuk pekerjaan yang membutuhkan ketelitian tinggi.
Baca Juga: Jenis Amplas dan Cara Memilihnya
Tabel Tingkat Kekasaran Amplas Roll
Berikut adalah panduan umum tingkat kekasaran amplas roll berdasarkan kelompok grit dan penggunaan yang lazim ditemukan di lapangan.
|
Kode |
Arti Umum |
|
WA |
White Aluminium Oxide atau aluminium oksida putih |
|
60 |
Ukuran grit atau tingkat kehalusan butiran abrasif |
|
K |
Tingkat kekerasan ikatan batu (grade) |
|
7 |
Nomor struktur batu |
Contoh tersebut merupakan ilustrasi kode yang umum digunakan pada sistem spesifikasi batu gerinda konvensional. Susunan, simbol, dan definisi rinci dapat berbeda bergantung pada produsen dan standar yang digunakan. Oleh karena itu, kode perlu dikonfirmasi melalui katalog atau lembar data teknis produk.
Arti Kode Material Abrasif (Contoh: WA untuk White Alumina)
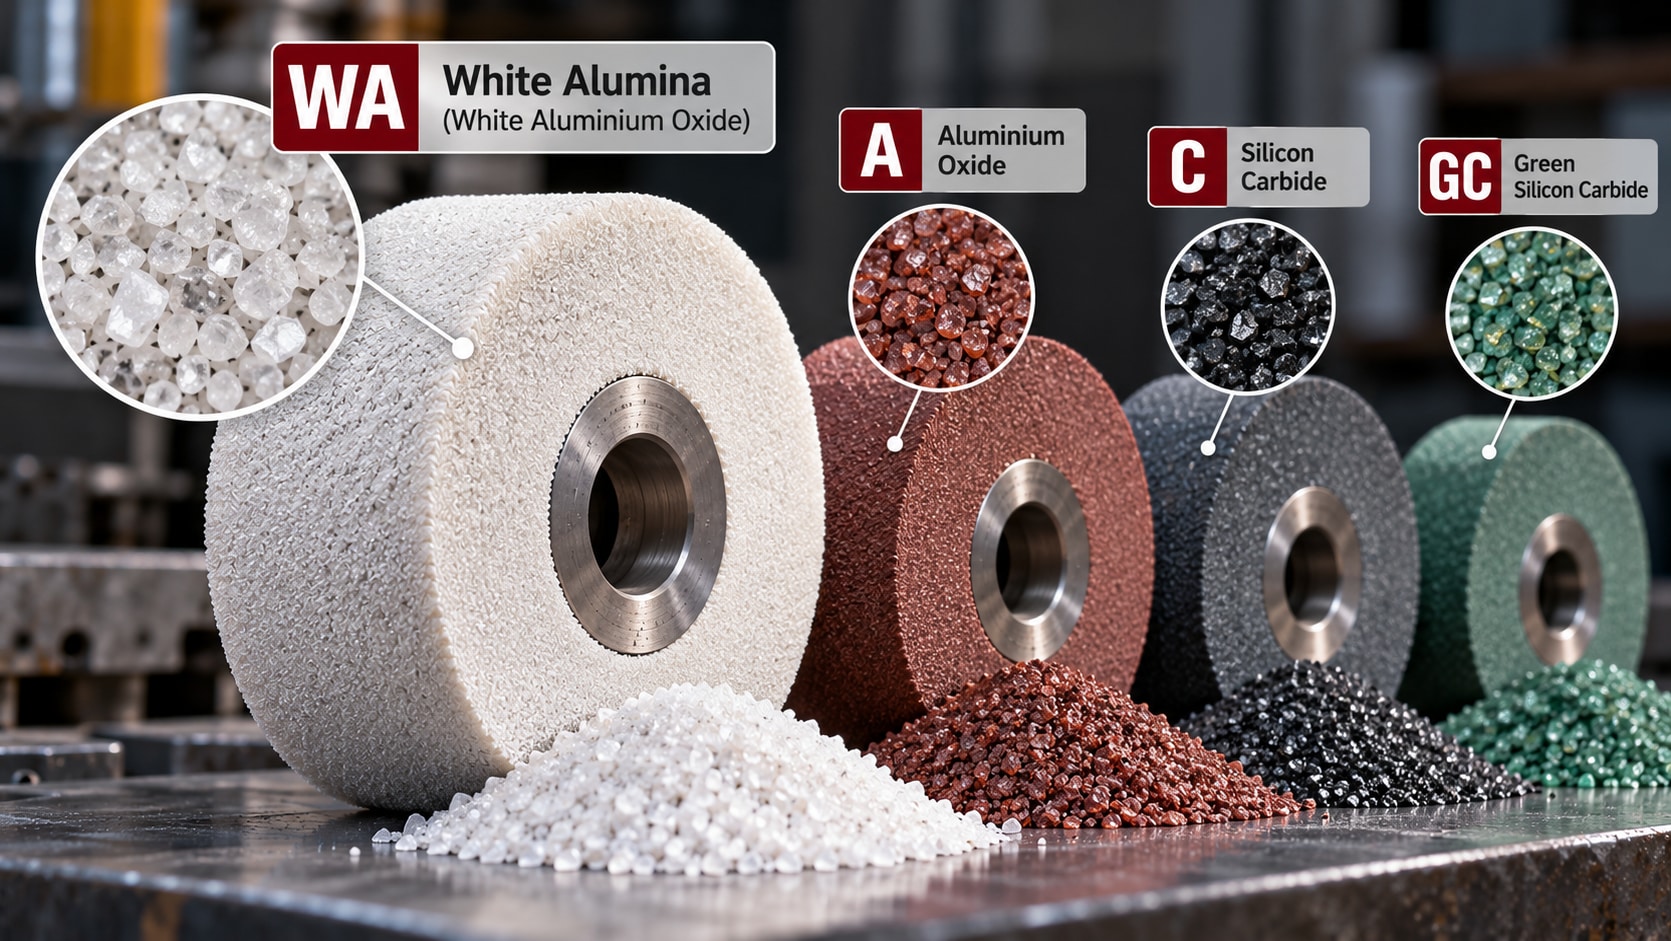
Kode material abrasif menunjukkan jenis bahan yang digunakan untuk melakukan proses pengikisan. Pemilihan material abrasif sangat penting karena setiap jenis memiliki karakteristik kekerasan, ketangguhan, dan kecocokan yang berbeda terhadap material benda kerja.
Beberapa kode material abrasif yang umum dijumpai pada batu gerinda konvensional meliputi :
|
Kode |
Nama Material |
Karakteristik dan penggunaan umum |
|
A |
Aluminium Oxide |
Umumnya digunakan untuk menggerinda baja dan berbagai material ferrous |
|
WA |
White Aluminium Oxide |
Aluminium oksida putih yang sering digunakan untuk pengasahan presisi dan aplikasi tertentu pada baja keras |
|
C |
Silicon Carbide |
Memiliki kekerasan tinggi dan lazim digunakan untuk material seperti besi cor, karbida tertentu, serta material nonferrous |
|
GC |
Green Silicon Carbide |
Silikon karbida hijau yang sering digunakan pada aplikasi penggerindaan karbida semen dan material keras tertentu. |
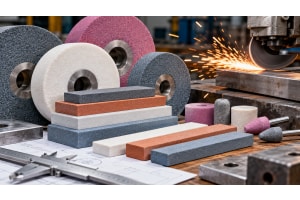
White Aluminium Oxide (WA) merupakan salah satu jenis abrasif yang banyak digunakan pada batu asah dan batu gerinda. Material ini memiliki kemampuan abrasif yang baik dan karakteristik yang membuatnya cocok untuk sejumlah aplikasi pengasahan dengan kebutuhan pengendalian panas serta hasil permukaan tertentu.
Sementara itu, aluminium oksida biasa sering dipilih untuk berbagai pekerjaan penggerindaan baja. Silicon carbide umumnya digunakan ketika karakteristik abrasifnya lebih sesuai dengan material benda kerja, misalnya besi cor atau material non ferrous tertentu.
Meskipun demikian, pemilihan material abrasif tidak boleh hanya didasarkan pada kode. Jenis baja, tingkat kekerasan benda kerja, kecepatan penggerindaan, jenis mesin, dan rekomendasi produsen juga perlu diperhatikan.
Baca Juga: Jenis dan Cara Menggunakan Batu Asah
Arti Kode Angka Kekasaran atau Grit (Contoh: Grit 60)
Grit merupakan penanda ukuran butiran abrasif pada batu asah. Ukuran butiran ini berpengaruh terhadap jumlah material yang dapat dikikis dan karakter permukaan yang dihasilkan.
Dalam banyak sistem grit untuk batu gerinda konvensional, angka yang lebih kecil menunjukkan butiran yang lebih kasar, sedangkan angka yang lebih besar menunjukkan butiran yang lebih halus. Namun, grit tidak secara langsung menunjukkan nilai kekasaran permukaan dalam satuan mikrometer atau Ra.
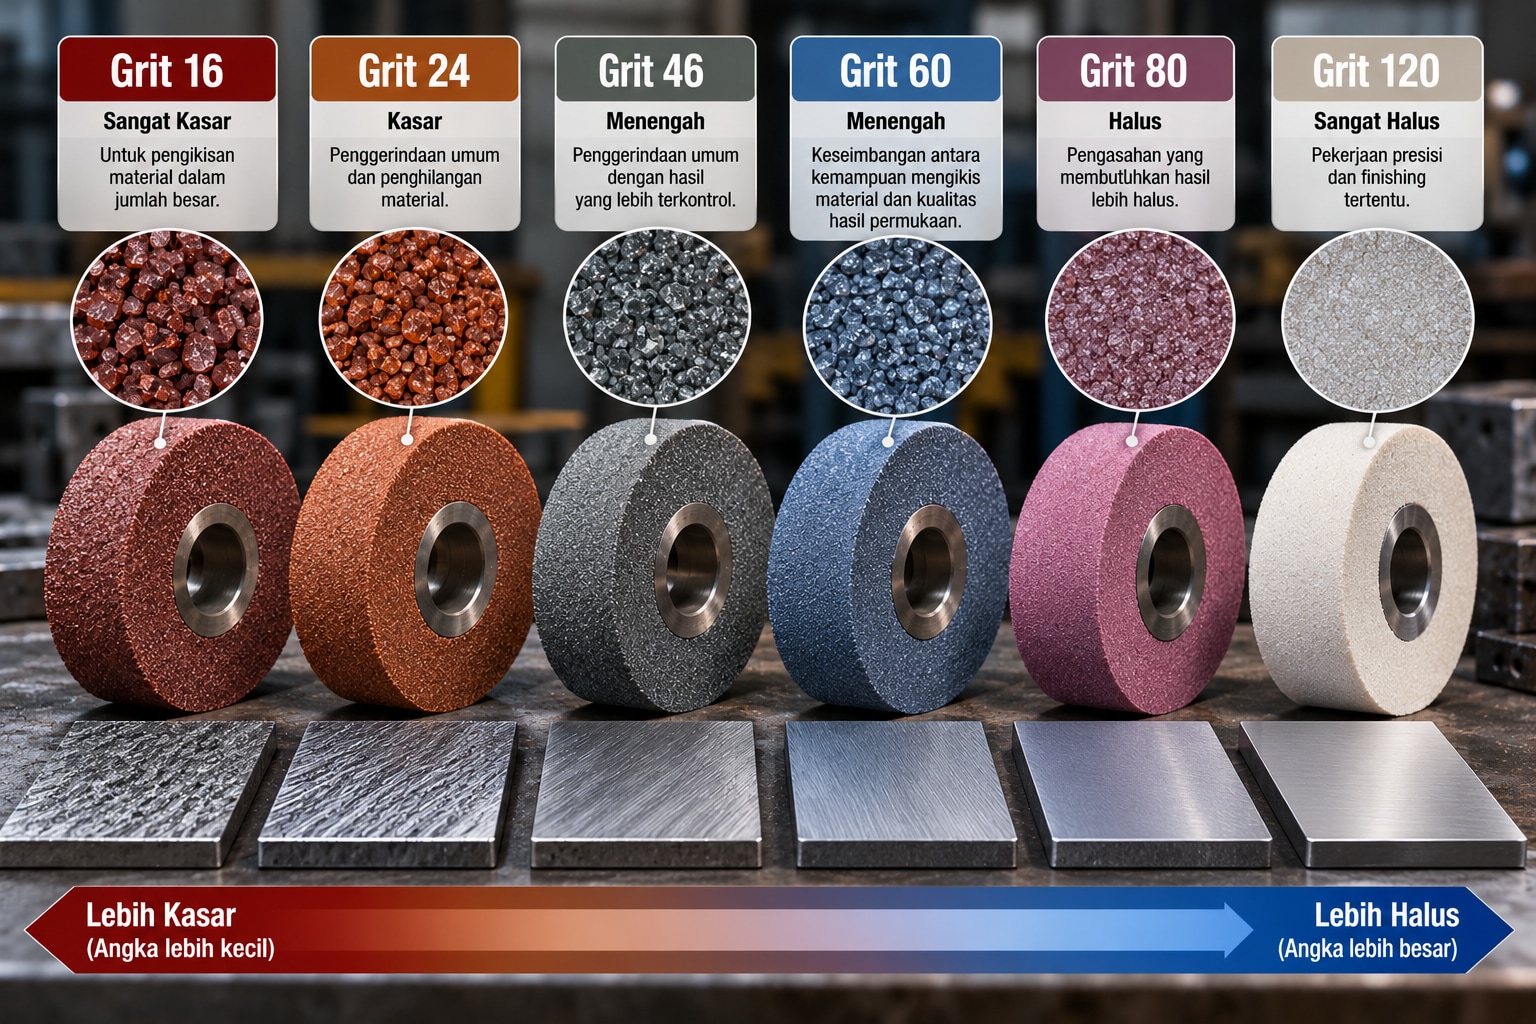
Berikut gambaran penggunaan grit pada batu gerinda konvensional :
|
Tingkat grit |
Karakteristik umum |
Penggunaan |
|
Grit 16 - 24 |
Sangat kasar |
Pengikisan material dalam jumlah besar |
|
Grit 30 - 46 |
Kasar |
Penggerindaan umum dan penghilangan material |
|
Grit 54 - 60 |
Menengah |
Penggerindaan umum dengan hasil yang lebih terkontrol |
|
Grit 80 - 120 |
Halus |
Pengasahan dan penggerindaan yang membutuhkan hasil lebih halus |
|
Grit 150 ke atas |
Sangat halus |
Pekerjaan presisi dan finishing tertentu. |
Rentang tersebut merupakan panduan umum. Klasifikasi dan ukuran partikel aktual bergantung pada standar grit yang digunakan oleh produsen.
Contoh: batu gerinda grit 60
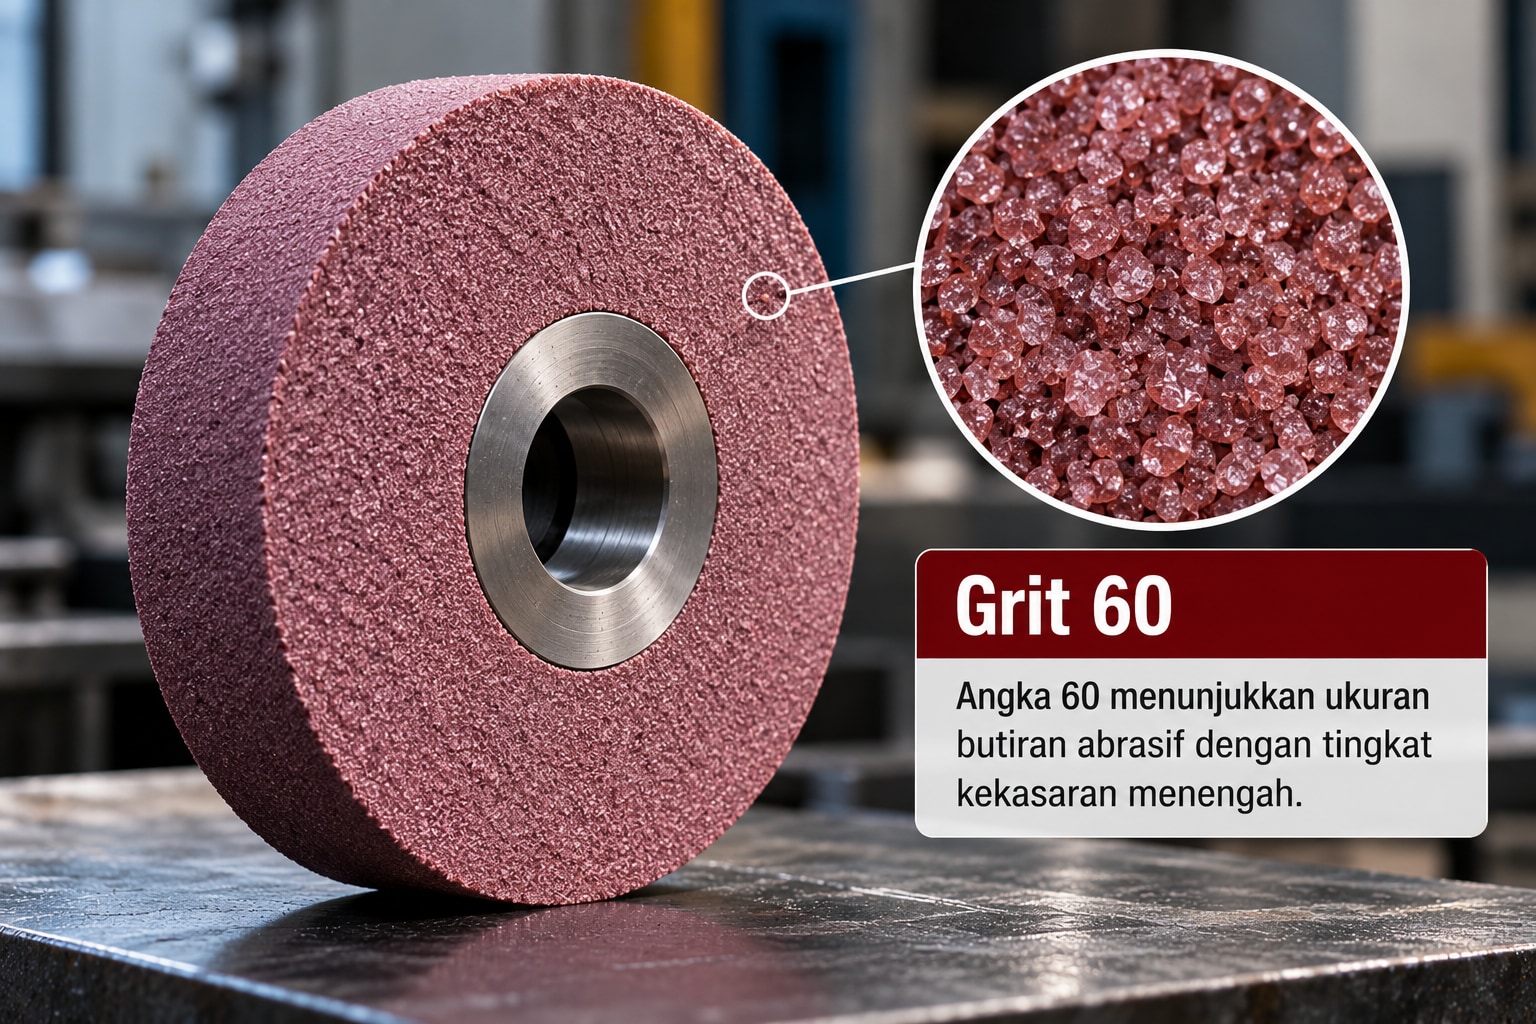
Batu gerinda grit 60 umumnya memiliki ukuran butiran abrasif kategori menengah. Batu ini dapat digunakan untuk berbagai pekerjaan penggerindaan umum yang membutuhkan keseimbangan antara kemampuan mengikis material dan kualitas hasil permukaan.
Grit 60 sering dipilih ketika grit yang terlalu kasar menghasilkan permukaan yang kurang sesuai, tetapi grit yang lebih halus akan memperlambat proses pengikisan. Kesesuaiannya tetap bergantung pada material benda kerja, jenis abrasif, spesifikasi batu, dan kondisi operasional.
Sebagai panduan, grit kasar lebih sesuai untuk penghilangan material dengan cepat, sedangkan grit halus lebih sesuai untuk pengasahan presisi atau menghasilkan permukaan yang lebih halus. Akan tetapi, hasil akhir juga dipengaruhi oleh kecepatan putar, tekanan, kondisi mesin, dan teknik pengerjaan.
Selain grit, perhatikan pula kode kekerasan (grade) dan struktur batu. Dua batu dengan grit yang sama belum tentu menghasilkan performa identik karena perbedaan ikatan, struktur pori, dan jenis abrasifnya.
Baca Juga: Fungsi, Bagian, dan Cara Menggunakan Gerinda Duduk
Cara Membaca Standar Dimensi Batu Asah (Panjang x Lebar x Tinggi)
Selain kode material dan grit, dimensi merupakan bagian penting dari spesifikasi batu asah industri. Ukuran menentukan kecocokan produk dengan mesin, dudukan, area kerja, dan kebutuhan penggerindaan.
Dimensi batu asah biasanya ditulis dalam format Panjang × Lebar × Tinggi (P × L × T) atau dalam urutan lain sesuai bentuk dan jenis produknya. Satuan yang digunakan umumnya milimeter (mm), tetapi produk tertentu dapat menggunakan satuan inci.
Sebagai contoh, batu asah berbentuk persegi panjang dengan ukuran 200 × 50 × 25 mm memiliki arti sebagai berikut:
- Panjang (200 mm): Ukuran sisi terpanjang batu asah.
- Lebar (50 mm): Ukuran sisi melintang batu asah.
- Tinggi atau tebal (25 mm): Jarak antara kedua permukaan utama batu asah.
Dimensi tersebut lazim digunakan untuk menjelaskan ukuran batu asah berbentuk balok. Untuk batu gerinda berbentuk cakram atau roda, format yang digunakan dapat berbeda.
Mengapa Dimensi Batu Asah Harus Sesuai dengan Mesin?
Dimensi batu asah harus disesuaikan dengan spesifikasi mesin dan sistem pemasangannya. Penggunaan batu yang tidak sesuai dapat menyebabkan pemasangan tidak tepat, mengganggu kestabilan, atau menimbulkan risiko keselamatan ketika mesin beroperasi.
Beberapa hal yang perlu diperiksa sebelum membeli atau memasang batu asah industri adalah :
- Diameter luar: Pastikan sesuai dengan kapasitas dan spesifikasi mesin.
- Ketebalan batu: Sesuaikan dengan dudukan, ruang pemasangan, dan kebutuhan pekerjaan.
- Diameter lubang tengah: Pastikan cocok dengan poros atau sistem pemasangan yang ditentukan.
- Batas kecepatan putar: Kecepatan operasi mesin tidak boleh melebihi batas maksimum yang tercantum pada batu gerinda.
- Jenis aplikasi: Pastikan bentuk batu, jenis abrasif, dan ikatan sesuai dengan pekerjaan yang akan dilakukan.
Untuk batu gerinda berputar, jangan memaksakan batu dengan ukuran lubang yang tidak sesuai menggunakan modifikasi pemasangan yang tidak disetujui produsen. Periksa juga kondisi batu sebelum digunakan dan ikuti prosedur keselamatan mesin.
|
Rentang grit |
Tingkat kekasaran |
Penggunaan umum |
|
24 - 40 |
Sangat kasar |
Pengikisan berat, menghulangkan lapisan lama atau kerak dan aplikasi yang sesuai |
|
40 - 60 |
kasar |
Meratakan permukaan kayu kasar, menghilangkan material berlebih, dan pekerjaan pengamplasan awal |
|
80 - 100 |
Sedang - kasar |
Menghaluskan bekas pengamplasan kasar dan meratakan permukaan |
|
120 - 150 |
Sedang |
Persiapan akhir kayu dan penghalusan sebelum proses lanjutan |
|
180 - 220 |
Halus |
Penghalusan akhir kayu dan persiapan finishing tertentu |
|
240 - 320 |
Sangat halus |
Penghalusan lanjutan, pekerjaan antar-lapisan tertentu, atau persiapan permukaan sesuai sistem finishing |
|
400 - 600 |
Ekstra halus |
Pengamplasan halus, finishing tertentu, dan pekerjaan pada lapisan yang sesuai |
|
800 ke atas |
Sangat halus |
Pemolesan atau pengamplasan pada material dan sistem yang mendukung |
Catatan: Tabel tersebut merupakan panduan praktis, bukan batas klasifikasi universal. Grit yang tepat bergantung pada jenis material, kondisi permukaan, jenis abrasif, serta target hasil akhir. Untuk pengamplasan logam, cat, atau lapisan pelindung, ikuti petunjuk teknis produk dan sistem finishing yang digunakan.
Baca Juga: Rekomendasi Mesin Amplas Palm Sander Terbaik
Standar Grit Amplas Roll dan Sistem Pengukurannya
Dalam industri abrasif, terdapat beberapa sistem klasifikasi yang digunakan untuk menentukan ukuran butiran amplas. Dua sistem yang umum dijumpai adalah FEPA dan CAMI.
a. Standar FEPA
FEPA merupakan singkatan dari Federation of European Producers of Abrasives. Pada produk amplas berlapis, penandaan ukuran butiran berdasarkan standar FEPA biasanya menggunakan huruf P, misalnya P80, P120, dan P240.
Penandaan ini membantu pengguna mengidentifikasi kelas ukuran butiran abrasif berdasarkan standar yang relevan. Namun, huruf P tidak boleh dianggap sebagai satu-satunya jaminan mutu produk karena kualitas amplas juga dipengaruhi oleh jenis mineral abrasif, bahan backing, perekat, dan konstruksi produk.
b. Standar CAMI
CAMI adalah singkatan dari Coated Abrasives Manufacturers Institute, yang dikenal dalam sistem klasifikasi ukuran butiran abrasif, terutama di pasar Amerika Utara.
Ukuran grit CAMI dan FEPA tidak selalu identik. Karena itu, amplas dengan angka grit yang sama belum tentu menghasilkan karakter pengikisan yang benar-benar sama jika menggunakan sistem klasifikasi berbeda.
c. Pentingnya Memeriksa Spesifikasi Produk
Untuk kebutuhan industri, pemilihan amplas roll sebaiknya tidak hanya berdasarkan angka grit. Periksa juga:
- Standar ukuran butiran yang digunakan.
- Jenis abrasif, misalnya aluminium oxide, silicon carbide, atau zirconia alumina.
- Jenis backing, seperti kertas, kain, atau bahan fleksibel lainnya.
- Jenis perekat dan ketahanan terhadap panas.
- Kesesuaian dengan material yang akan diamplas.
- Rekomendasi penggunaan dari produsen.
Informasi tersebut membantu memastikan amplas yang dipilih sesuai dengan kebutuhan proses kerja dan standar kualitas yang ditetapkan perusahaan.
Baca Juga: Perbedaan: Belt vs Orbital vs Palm Sander
Standar Penggunaan Amplas Roll Berdasarkan Material
Setiap material memiliki karakteristik yang berbeda sehingga membutuhkan pendekatan pengamplasan yang sesuai.
a. Pengamplasan Kayu
Pada pengolahan kayu, amplas roll digunakan untuk menghilangkan serat kasar, meratakan permukaan, dan mempersiapkan kayu sebelum pelapisan.
Urutan grit yang dapat dijadikan titik awal adalah:
- Grit 40–60 untuk pengikisan awal pada kayu kasar, jika diperlukan.
- Grit 80–120 untuk perataan dan penghilangan bekas pengamplasan kasar.
- Grit 150–180 untuk penghalusan lanjutan.
- Grit 180–220 untuk persiapan finishing tertentu.
Tidak semua pekerjaan perlu dimulai dari grit kasar. Pada kayu yang sudah rata, penggunaan grit terlalu kasar justru dapat meninggalkan goresan yang sulit dihilangkan
b. Pengamplasan Logam
Dalam pengerjaan logam, amplas roll dapat digunakan untuk menghilangkan bekas pemesinan, meratakan permukaan, mengikis lapisan tertentu, dan menyiapkan material untuk proses finishing.
Grit 40–80 dapat digunakan untuk pengikisan yang lebih agresif, sedangkan grit 120–240 dapat digunakan untuk perataan dan penghalusan lanjutan. Grit yang lebih halus dapat dipilih sesuai kebutuhan tampilan, jenis logam, dan proses pelapisan berikutnya.
Untuk baja tahan karat (stainless steel), pemilihan abrasif dan prosedur kerja perlu diperhatikan agar tidak terjadi kontaminasi permukaan. Gunakan abrasif yang sesuai dan hindari penggunaan alat yang telah terkontaminasi partikel dari logam lain.
c. Pengamplasan Cat dan Lapisan Finishing
Pada pekerjaan pengecatan, amplas digunakan untuk mempersiapkan permukaan, meratakan lapisan tertentu, atau menghaluskan lapisan di antara tahapan finishing.
Rentang grit 180–320 dapat digunakan pada sebagian pekerjaan persiapan permukaan, sedangkan grit 320–600 atau lebih halus dapat digunakan untuk pekerjaan lanjutan sesuai sistem cat dan rekomendasi produsen.
Tidak semua lapisan cat boleh diamplas dengan cara yang sama. Perhatikan waktu pengeringan, ketebalan lapisan, jenis cat, dan instruksi keselamatan sebelum melakukan pengamplasan.
d. Pengamplasan Plastik
Material plastik relatif mudah mengalami goresan, deformasi, atau kerusakan akibat panas. Oleh karena itu, gunakan grit yang sesuai dengan jenis plastik dan target hasil akhir.
Pada banyak pekerjaan, pengamplasan dimulai dengan grit menengah atau halus, kemudian dilanjutkan secara bertahap. Tekanan berlebihan dan kecepatan kerja yang terlalu tinggi perlu dihindari karena dapat menyebabkan permukaan meleleh atau berubah bentuk.
Baca Juga: Jenis-Jenis Dempul dan Cara Penggunaannya
Urutan Penggunaan Amplas Roll yang Benar
Untuk mendapatkan hasil pengamplasan yang optimal, gunakan urutan grit secara bertahap. Setiap tahap bertujuan menghilangkan goresan dari tahap sebelumnya.
Sebagai contoh, proses penghalusan permukaan kayu dapat menggunakan urutan berikut : P80 → P120 → P180 → P220
Urutan tersebut merupakan contoh umum dan dapat disesuaikan dengan kondisi permukaan serta kebutuhan finishing.
Beberapa prinsip penting dalam penggunaan amplas roll adalah:
- Mulai dari grit yang sesuai. Pilih tingkat kekasaran berdasarkan kondisi awal material, bukan semata-mata berdasarkan kebiasaan.
- Naikkan grit secara bertahap. Perpindahan grit yang terlalu jauh dapat menyisakan goresan kasar dari tahap sebelumnya.
- Periksa permukaan setiap tahap. Pastikan goresan lama sudah berkurang sebelum beralih ke grit berikutnya.
- Gunakan tekanan yang konsisten. Tekanan berlebihan dapat menghasilkan permukaan tidak rata dan mempercepat keausan abrasif.
- Bersihkan debu dan residu. Debu dari tahap sebelumnya dapat mengganggu hasil pengamplasan berikutnya.
- Sesuaikan dengan sistem finishing. Permukaan yang terlihat halus belum tentu siap dilapisi jika spesifikasi proses mensyaratkan profil atau tingkat kekasaran tertentu.
Faktor yang Mempengaruhi Pemilihan Amplas Roll
Selain ukuran grit, beberapa faktor berikut perlu diperhatikan untuk memperoleh hasil kerja yang konsisten.
- Jenis material. Kayu, baja, aluminium, plastik, dan lapisan cat memiliki karakteristik berbeda. Pemilihan mineral abrasif harus disesuaikan dengan material tersebut.
- Kondisi permukaan awal. Permukaan yang sangat kasar umumnya membutuhkan tahap perataan lebih dahulu, sedangkan permukaan yang sudah rata dapat langsung dikerjakan menggunakan grit menengah atau halus.
- Target hasil akhir. Pekerjaan pengikisan membutuhkan pendekatan berbeda dari pekerjaan finishing yang menuntut permukaan halus dan seragam.
- Jenis mesin atau metode kerja. Amplas roll yang digunakan secara manual mungkin memerlukan pertimbangan berbeda dari amplas yang dipasang pada mesin. Pastikan ukuran, backing, dan spesifikasi produk sesuai dengan peralatan.
- Kecepatan dan tekanan kerja. Tekanan dan kecepatan yang tidak sesuai dapat menimbulkan panas, goresan tidak merata, atau kerusakan permukaan.
- Kebutuhan proses lanjutan. Permukaan untuk pengecatan, perekat, atau pelapisan industri mungkin membutuhkan profil kekasaran tertentu, bukan sekadar tampilan yang halus.
Kesimpulan
Tingkat kekasaran amplas roll merupakan faktor penting dalam menentukan kualitas dan efisiensi proses pengamplasan. Grit rendah umumnya digunakan untuk pengikisan dan perataan awal, grit menengah untuk menghilangkan bekas pengamplasan kasar, sedangkan grit tinggi digunakan untuk penghalusan dan persiapan finishing tertentu.
Pemilihan grit perlu mempertimbangkan jenis material, kondisi permukaan, target hasil akhir, jenis abrasif, dan standar ukuran butiran yang digunakan. Dengan memahami karakteristik setiap tingkat kekasaran serta menerapkan urutan pengamplasan yang tepat, proses kerja dapat berlangsung lebih efisien dan menghasilkan permukaan yang sesuai dengan kebutuhan.
Pada akhirnya, penggunaan amplas roll yang efektif tidak hanya bergantung pada angka grit, tetapi juga pada pemilihan produk yang tepat, teknik pengerjaan yang benar, kepatuhan terhadap spesifikasi produsen, dan penerapan keselamatan kerja.




 Buka WhatsApp